...
自働化と人離し 流れ生産:ジャスト・イン・タイム生産(その73)
投稿日 2023-06-05
【実践編 第4章目次】
第4章 標準作業で作業のムダを取る
1. 標準作業で作業のスタンダードを設定する
2. 動作分析で作業のムダを取る
3. 自働化と人離しで作業者の負担を減らす←今回の記事
4. 生産を守る保全・安全の取り組みを進める
5. 「目で見る管理」で現状をオモテ化する
【この連載の前回:流れ生産:ジャスト・イン・タイム生産(その72)へのリンク】
◆【特集】 連載記事紹介:連載記事のタイトルをまとめて紹介、各タイトルから詳細解説に直リンク!!
3. 自働化と人離しで作業者の負担を減らす
「働く」機械設備に変えることで、人の負担の軽減というムダ取り改革を行なう。
前回の(1)(2)(3)(4)(5)に続けて、解説します。
(6)不良の出せないしくみ
「人離し」ができたとしても、機械がどんどん不良をつくっているのでは意味はありません。厳密にいえば、それでは、 まだ「自働化」にはなっていないのです。
不良が出そうになったら、または、異常が出たら、機械がそれを感知して自動的に停止し、作業者に異常を知らせるようになっていなければ、ただの人離しだけに終わってしまいます。「不良の出ないしくみ」だけでなく、出そうとしても「不良の出せないしくみ」を付けた機械でなければならないのです。これが「自働化」の最大の特長です。
また、なんらかの理由で出てしまった不良や、後工程が必要としない数量以上のワークを流そうとしても「流せないしくみ」(清流化)も、 自働化の重要な課題のひとつです。
次に、不良の出せないしくみに自働化した事例をいくつか提示します。
【事例1】タップ立て作業での不良の出せないしくみ
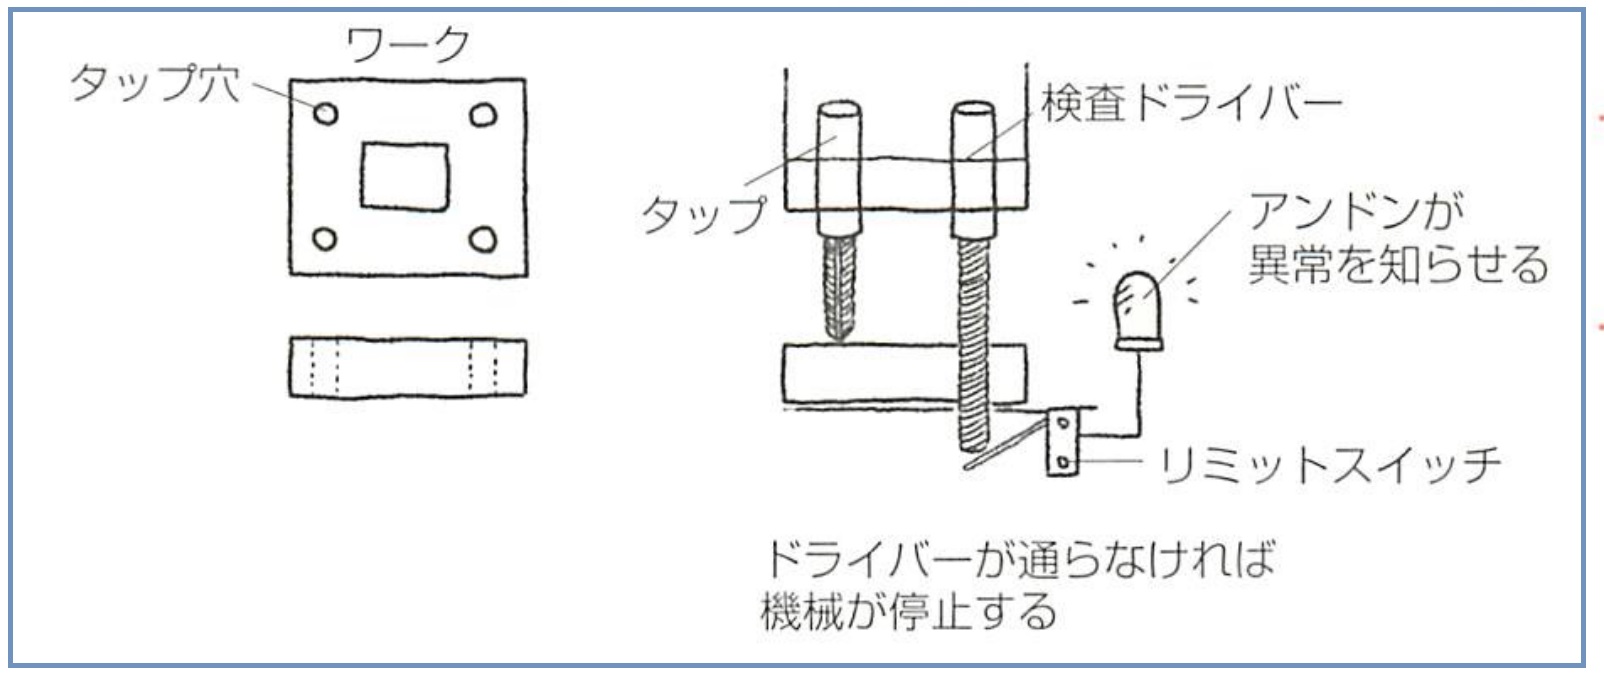
ワークに、同時に4カ所のタップ立てを行なう作業を行なっていましたが、 タップの折れによる加工もれや、 タップドリルの差し込み不十分による加工ミスが発生してしまいます。これを防止するために目視による全数検査を行なっていました。
この作業について、不良の出せないしくみを導入した例が、下図です。タップ立ての際、先に2カ所のタップ加工を行ない、次にワークを移動し、加工済みのタップに確認用のドライバーが正常に通らなければ、次の2カ所のタップ作業ができません。
この異常を感知し、機械を停止させ、アンドンが点灯して、作業者へ知らせることとしたのです。この改革の結果、人が監視していなくても、 タップ立ての加工もれや加工ミスをゼロにすることができたのです。
◇タップ不良の出ないしくみ
【事例2】射出成形加工でのバリ不良を流せないしくみ
射出成形加工で出たバリ不良は、加工後に目視で確認し、バリ取りを行なっていました。ところが、作業者の不注意などによりバリの取り残しが発生し、それが、最終の組立工程で発見されるため、流れが乱れてしまうことがたびたびでした。
◇バリ不良が流せないしくみ
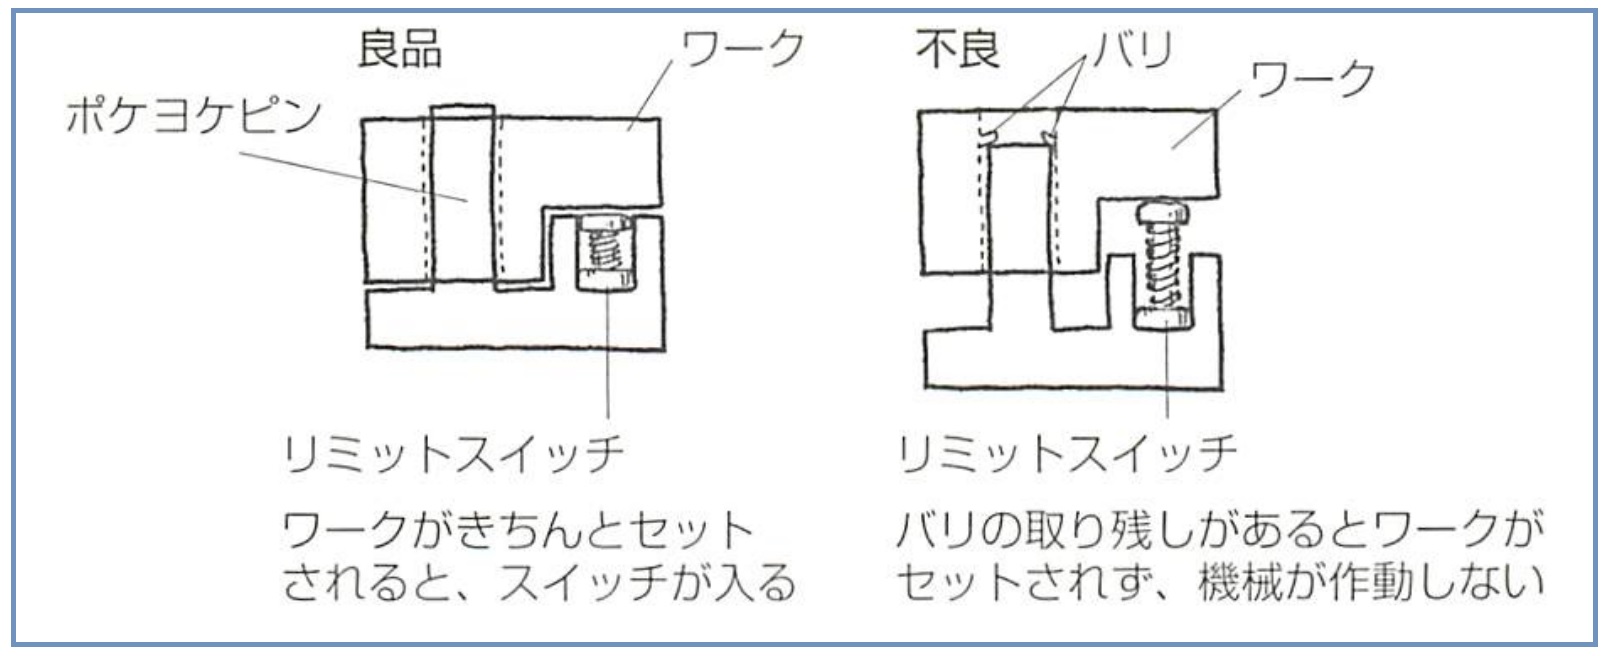
上図は、バリ不良を流せないしくみを導入した事例です。射出成形の次工程である部分線取付工程で、固定治具にポカヨケピンを取り付け、ワークが正常にセットされないと機械が作動しないように自働化したのです。この自働化により、バリ取りミスのワークが組立工程まで流れることはなくなったのです。
次回に続きます。
【出典】古谷誠 著 『会社を強くする ジャスト・イン・タイム生産の実行手順』中経出版発行(筆者のご承諾により連載)
続きを読むには・・・
「トヨタ生産方式」の他のキーワード解説記事
もっと見る
:リードタイムを短縮して武器にする JIT(その5)
【JIT(ジャストインタイム)連載目次】 1. リードタイムの短縮は、全体を見ることから 2. コストダウンはリードタイム短縮で 3. バッ...
【JIT(ジャストインタイム)連載目次】 1. リードタイムの短縮は、全体を見ることから 2. コストダウンはリードタイム短縮で 3. バッ...
ものづくり原価低減の進め方(その2)
前回のその1に続いて解説します。中小企業では、社長の正しい考え方、リーダーシップののもとで、改善活動を行うかどうかで、成果があがり定着するかどうかが決ま...
前回のその1に続いて解説します。中小企業では、社長の正しい考え方、リーダーシップののもとで、改善活動を行うかどうかで、成果があがり定着するかどうかが決ま...
中小企業の生産管理システムとトヨタ生産方式
工場改革の切り札ともいえる「トヨタ生産方式」の導入上の問題点について考えて見ます。 ◆関連解説『トヨタ生産方式とは』 1.現場に偏っ...
工場改革の切り札ともいえる「トヨタ生産方式」の導入上の問題点について考えて見ます。 ◆関連解説『トヨタ生産方式とは』 1.現場に偏っ...
「トヨタ生産方式」の活用事例
もっと見る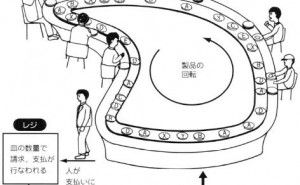
回転ずしに見るサプライチェーン
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...

見込み生産と受注組立(MTSとBTO)の対比
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
トヨタ生産方式の導入はなぜ難しい
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...