...
自働化と人離し 流れ生産:ジャスト・イン・タイム生産(その72)
投稿日 2023-04-18
【実践編 第4章目次】
第4章 標準作業で作業のムダを取る
1. 標準作業で作業のスタンダードを設定する
2. 動作分析で作業のムダを取る
3. 自働化と人離しで作業者の負担を減らす←今回の記事
4. 生産を守る保全・安全の取り組みを進める
5. 「目で見る管理」で現状をオモテ化する
【この連載の前回:流れ生産:ジャスト・イン・タイム生産(その71)へのリンク】
◆【特集】 連載記事紹介:連載記事のタイトルをまとめて紹介、各タイトルから詳細解説に直リンク!!
3. 自働化と人離しで作業者の負担を減らす
「働く」機械設備に変えることで、人の負担の軽減というムダ取り改革を行なう。
前回の(1)(2)(3)(4)に続けて、解説します。
(5)切削加工の人離しの手順
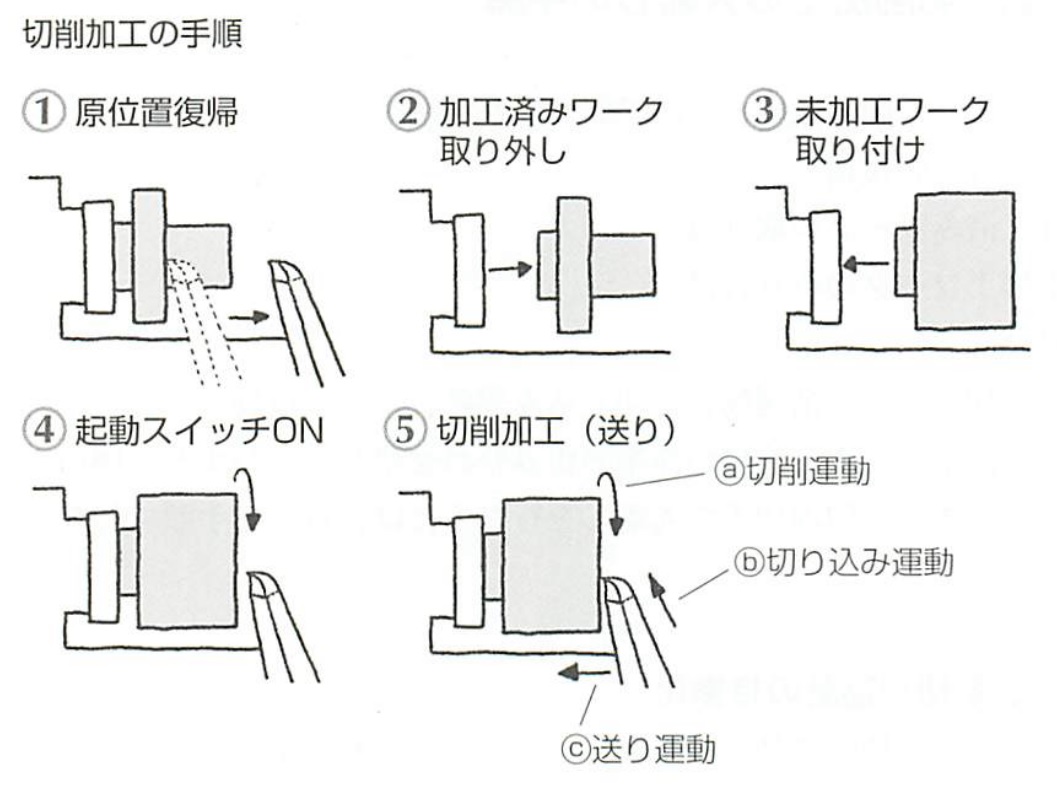
一般に、切削加工は、次の図の手順で行ないます。
- ①原位置への復帰
- ②加工済みワークの取り外し
- ③未加工ワークの取り付け
- ④起動
- ⑤切削加工(切削運動、切り込み運動、送り運動)
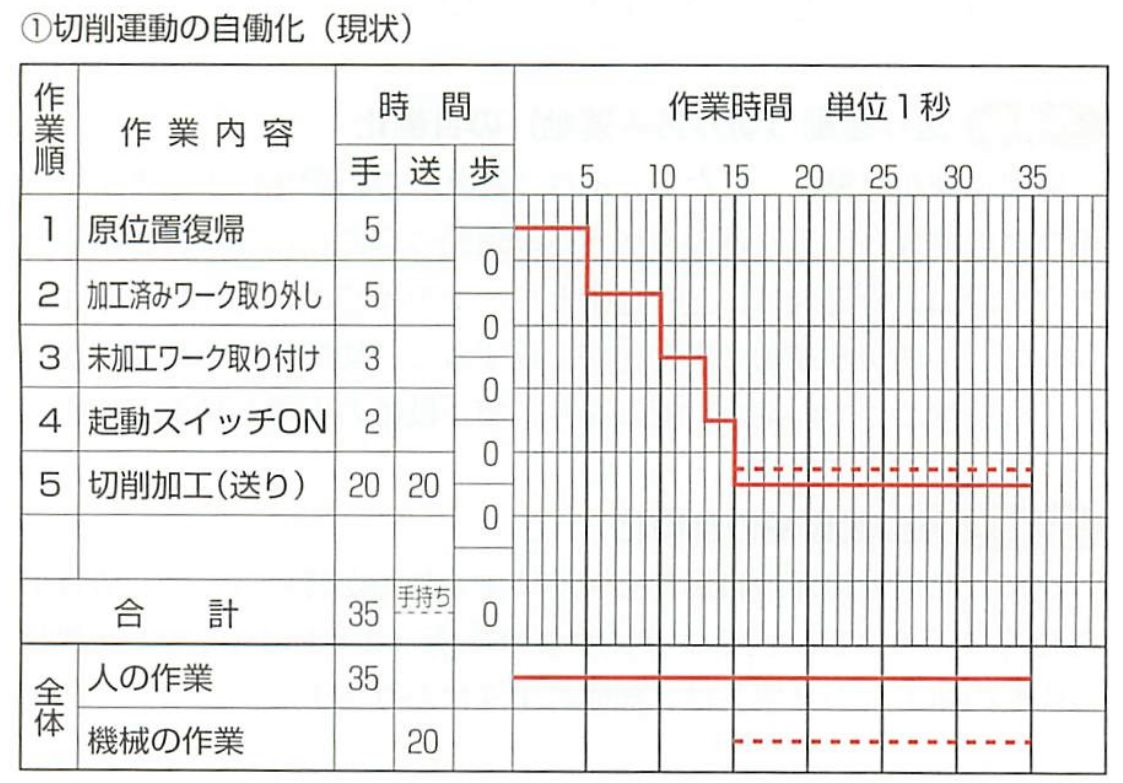
この作業を「人と機械の作業の組み合わせ票」に表わすと、図のようになります。切削加工で人離しを行なうには、以下の手順で行ないます。
【手順1】切削運動の自働化
手始めに「切削運動」の自働化をスタートさせます。しかし、切削運動を自働化しただけでは、人離しは実現できません。「人と機械の作業の組み合わせ票」はそのままです(図①)。
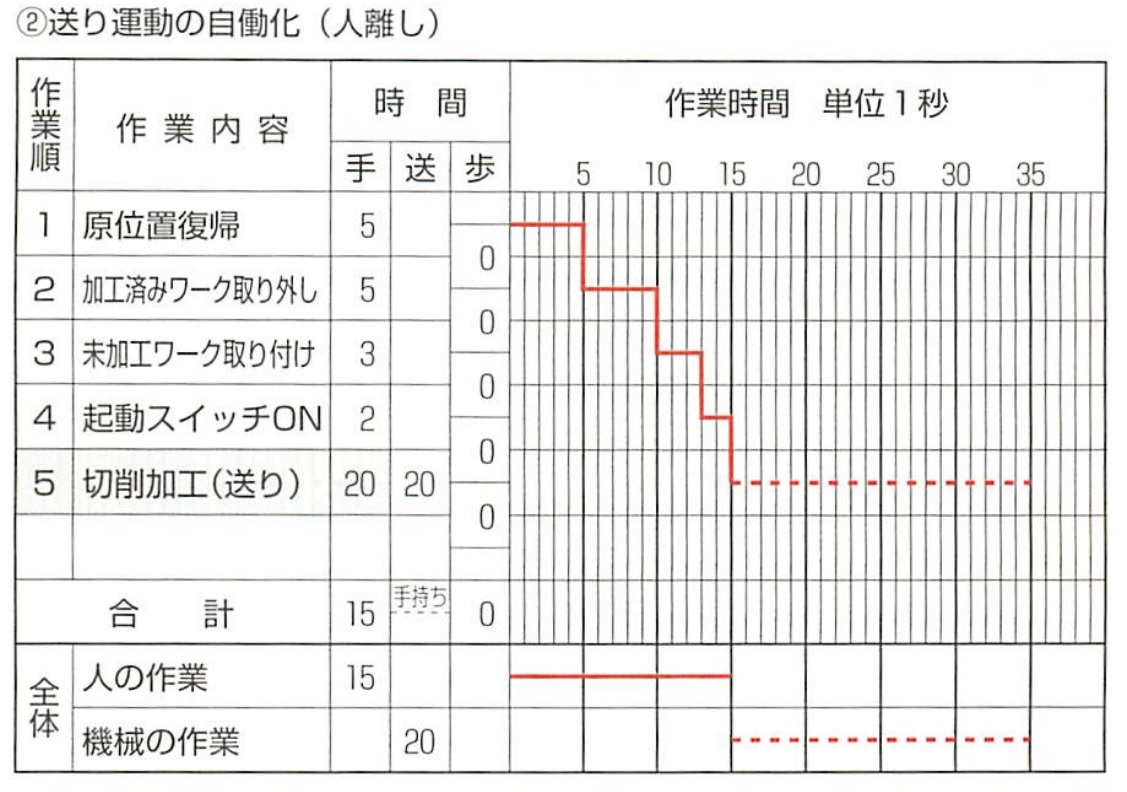
【手順2】送り運動(切り込み運動)の自働化
切削運動が自働化されたら、次は「送り」の自働化に入ります。旋盤などの場合は、送り運動や切り込み運動の自働化になり、ボール盤の穴あけ加工の場合は、送り運動とワークの保持の自働化になります(図②)。この送り運動の自働化が完成すると、切削加工中は、人が離れても機械だけで作業が可能となり、第1段階の人離しは完了です。
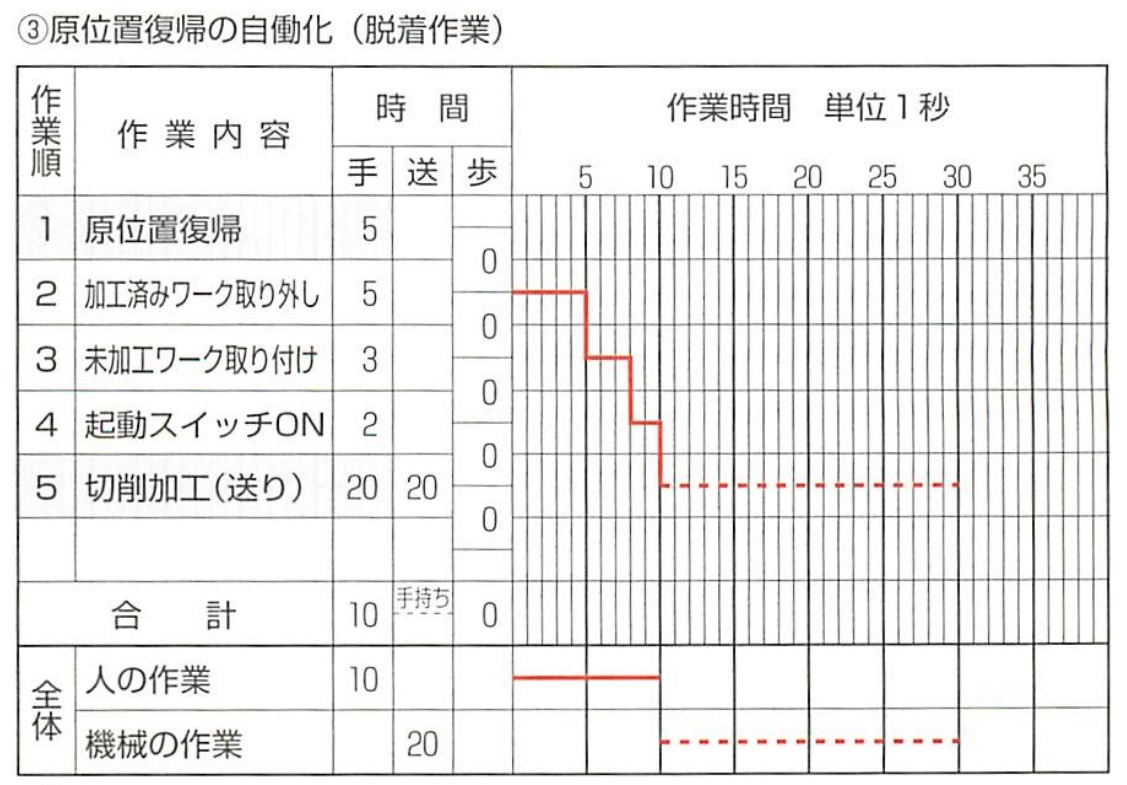
【手順3】原位置復帰の自働化
次に、原位置復帰の自働化を図ります。加工が終わったら、機械が自動的に元の位置に戻るようにするのです。これにより、「人と機械の作業の組み合わせ票」は、図③のようになります。
次は、加工済みワークの取り外し(脱)、未加工ワークの取り付け(着)とな'ります。これを「脱着作業」と呼びます。
【手順4】加工済みワーク取り外しの自働化
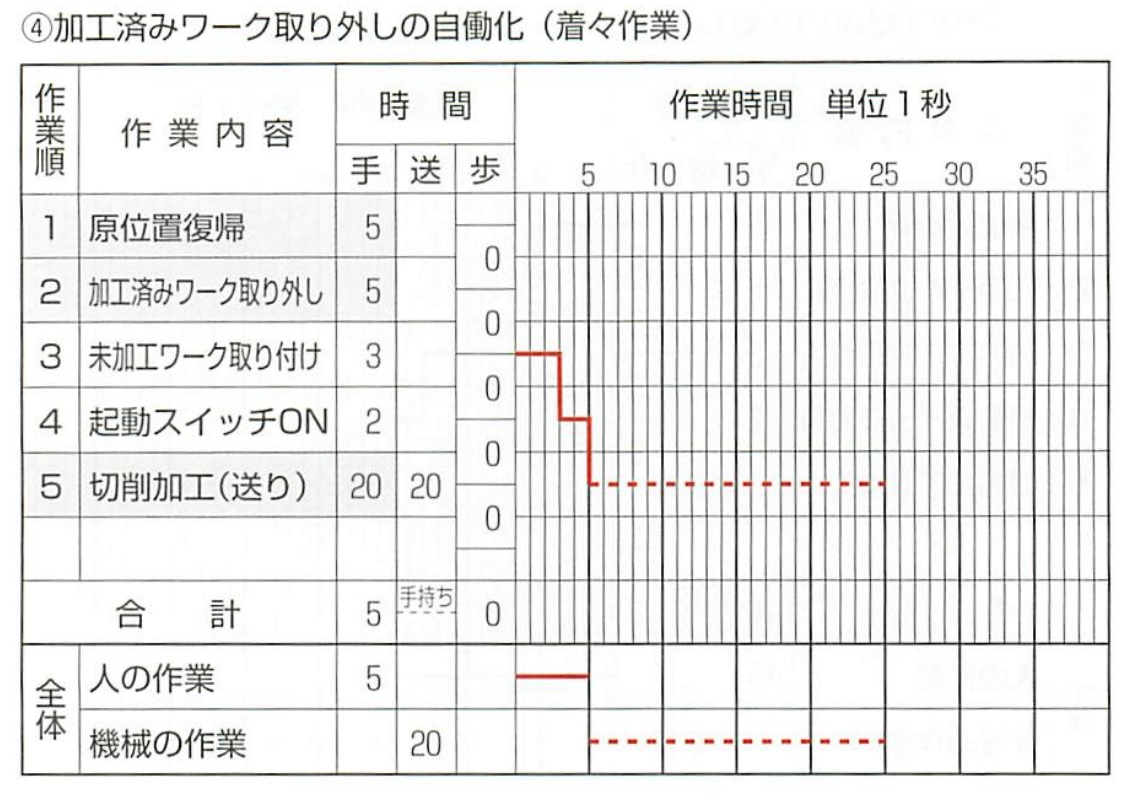
ワークの取り付けは、 まだ人手で行なったほうが安いという理由で自働化せず、ワークの取り外しの、自働化が先に実施されることが多いようです。図④は、加工済みワーク取り外しの自働化が行なわれたときの「人と機械の作業の組み合わせ票」です。
ワークの取り外しが自働化されると、「脱着作業」のワーク取り出しが不要となり、ワークを取り付けて(着)スイッチを入れる、ワークを入れてスイッチを入れるという「入れ・入れ作業」になります。「脱着」の脱がとれて、 「着々作業」とも呼ばれます。
【手順5】未加工ワーク取り付けと起動の自働化
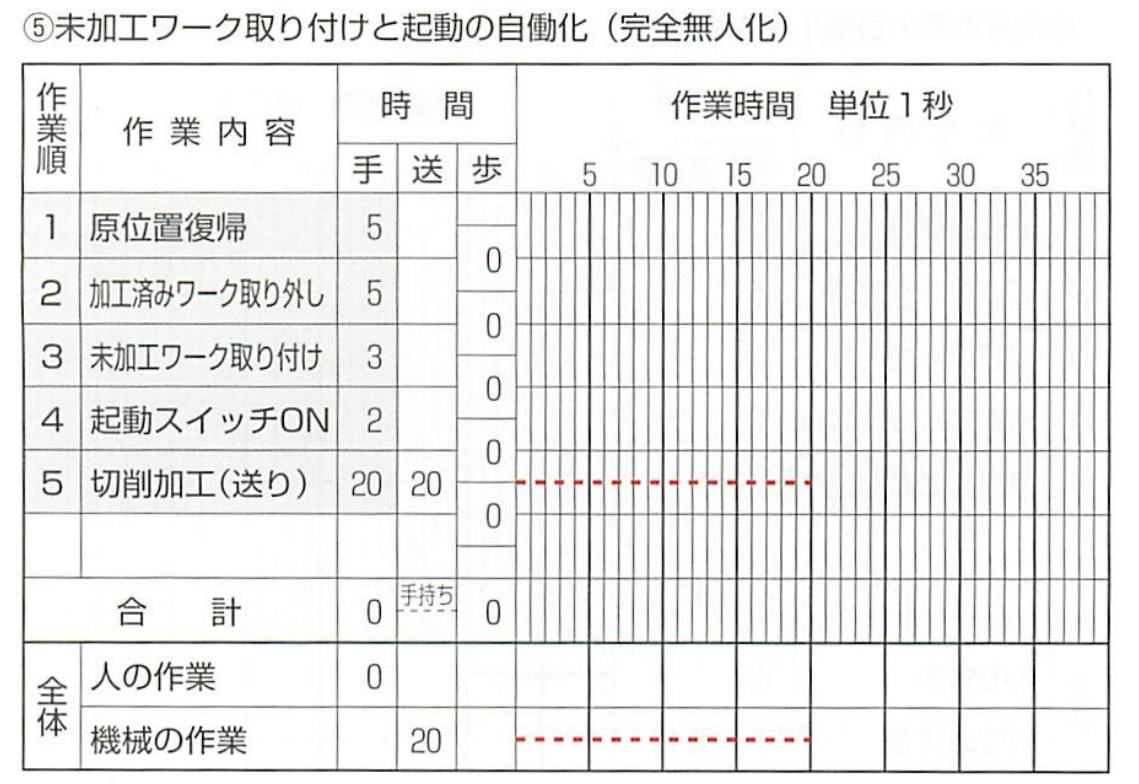
人手作業で最後に残ったのは、未加工ワークの取り付けと起動のスイッチ入れです。図⑤は、未加工ワーク取り付けと起動の自働化を示したものです。これが実現されると、その工程は「完全無人化」となります。これまで示したように、工程をオートメーション化したり、完全無人化するには、徹底した人離しと不良の出せないしくみづくりが最重要課題です。そして、完全無人化への・手順に沿いながら、絶えず、人件費と設備費のどちらが安いのかを見比べ、段階的に自働化を進めなければなりません。
注意したいのは、コストパフォーマンスを無視した自働化は絶対に避けなければならないということです。とくに、いきなり全自動ラインを導入すると、必ずといってよいほど失敗するので、くれぐれも注意していただきたいと思います。
次回に続きます。
【出典】古谷誠 著 『会社を強くする ジャスト・イン・タイム生産の実行手順』中経出版発行(筆者のご承諾により連載)
続きを読むには・・・
「トヨタ生産方式」の他のキーワード解説記事
もっと見る
実践編 ジャスト・イン・タイム生産(その18)
【実践編 目次】 第1章 改革の土台をつくる (1)意識改革で改革の前提をつくる すべての改革は意識改革から始まる/3つの...
【実践編 目次】 第1章 改革の土台をつくる (1)意識改革で改革の前提をつくる すべての改革は意識改革から始まる/3つの...
平準化:ジャスト・イン・タイム生産(その48)
【実践編 第3章目次】 第3章 平準化で生産の波を小さくする 1. 生産を平準化する←今回の記事2. 多品種対応のため段...
【実践編 第3章目次】 第3章 平準化で生産の波を小さくする 1. 生産を平準化する←今回の記事2. 多品種対応のため段...
動作分析 流れ生産:ジャスト・イン・タイム生産(その68)
【実践編 第4章目次】 第4章 標準作業で作業のムダを取る 1. 標準作業で作業のスタンダードを設定する2. 動作分析で作業のムダ...
【実践編 第4章目次】 第4章 標準作業で作業のムダを取る 1. 標準作業で作業のスタンダードを設定する2. 動作分析で作業のムダ...
「トヨタ生産方式」の活用事例
もっと見る
回転ずしに見るサプライチェーン
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...
トヨタ生産方式の導入はなぜ難しい
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...

トヨタ生産方式を賢く応用するKnow Why -シンガポールでの事例-
トヨタ生産方式が1980年代半ばに世界に知られるようになってから30年、多くの企業が失敗を繰り返す中で、筆者は、「かんばん」とか「ジャスト・イン・タイム...
トヨタ生産方式が1980年代半ばに世界に知られるようになってから30年、多くの企業が失敗を繰り返す中で、筆者は、「かんばん」とか「ジャスト・イン・タイム...