&nb...
基本的な考え方 ジャスト・イン・タイム生産(その6)
投稿日 2020-12-09
【目次】
第2章 基本的な考え方を押さえておく
(1) 「改革」である ← 今回の記事
「改善」と「改革」の違いとは
「自己啓発」ではなく「自己革新」を行なう
「改革」と「改善」を使い分ける
(2) 「ムダ取り」である
生産性の向上は改革の結果
「ムダ」とは何か
(3) 「流れ」である
製造業には7つの流れがある
流れ化の5つのポイント
流れ生産の基本は「1個流し」
1個にこだわる。
(4) 「少人化」で生産性を上げる
見せかけの「効率的」にごまかされるな
効率化とはできるだけ少ない人員で対応すること
(5) 大切なのはタクトタイムを守ること
個々の効率・全体の効率
「タクトタイムを守る」とは
企業全体の同期を図る
(6) もうひとつの「5S」でスモールメリットに対応する
スケールメリットからスモールメリットヘ
(7) 7つの経営課題をゼロベースで考える
「ゼロベース発想法」で課題を根本から解決する
第2章 基本的な考え方を押さえておく
ジャスト・イン・タイム(JIT)生産を実現するためには、その考え方を理解しておく必要があります。JIT改革で重要なキーワードを取り上げて説明します。
(1) 「改革」である
これまでとは違う考え方に変えるためには「改善」では対応できません。
◆ 「改善」と「改革」の違いとは?
変化の激しい現在では、これまでのやり方では対応できないことが増えていきます。1度、これまでの路線を否定し、新しい路線に乗り換えてみることも必要です。そのために必要なのは「改善」ではなく「改革」です。
「改善」とは、これまでの路線の延長線上にあります。現状分析をして問題点を見つけ、少しでも「善く改める」やり方です。つまり、現状の肯定です。改善によって変わったようにみえても、基本路線は同じなのですから、実質は、小規模なカスタマイズに過ぎないのです。
それに対して「改革」は現状の否定から始まります。
これまでのことはいったん全て白紙に戻して、ゼロベース(何もあらたない状態)から、本来あるべき姿を見つめ直し「改めた姿にする」ことをいいます。これが、イノベーションです。JITも、これまでとは全く違う考えのもとに行なう、生産活動の「改革」です。これまでとは基本理念が違うのですから「改善」で対応できることではないのです。
しかし、変わらなければならないことは分かっていても、これまでの考え方ややり方を捨てるのは難しいものです。そのために、真っ先に取り組むべきは「意識改革」です。ここでも、いったん自分を否定するところから始めなければなりません。
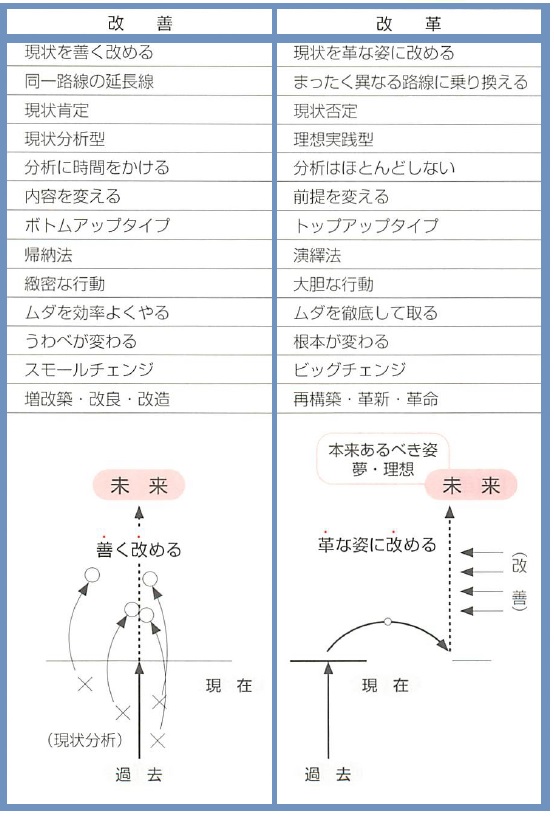
図.改善と改革の違い
◆ 自己啓発」ではなく「自己革新」を行なう
意識改革とは自己改革です。最も変えにくいとされる、自分自身を変えることが改革の第一歩となります。その際に注意すべきは「自己啓発」的に変えるのではなく「自己革新」することです。
「自己啓発」とは人にやらされるのではなく、自分の意思で、自分の能力を向上させようとすることです。知識や教養を高めたり、弱みを補強するためには大切なことですが、それは、あくまでも自分の時間を使って行なう、個人的な能力開発です。会社の改革のためには、やらなくても何ら支障はありません。一方「自己革新」とは、自分と職場の改革のためのアプローチとして、自分自身を変えることです。自分の哲学(考え)や行動を変革し、強みの拡大を図り、仕事を通して生き方の前提を変えることです。
自分自身を根底から見つめ直し、前向きに変えていくことです。改革を行なおうとしている自分自身が変わらなければ、職場や現場を改革することはできません。
◆ 改革」と「改善」を使い分ける
前述のようにJITは「改革」です。
「改善」と「改革」では、活動方法も異なります。「改善」はボトムアップによる活動であるのに対して「改革」では、トップの強い意志による方向づけのもと、全社員が底辺から支える「トップアップ」活動を行なうとJITでは考えています。しかしだからといって「改善」は不要だというのではありません。
新しい路線に乗り換えれば、最初から上手くいくはずがありません。当然、不具合を「改善」する必要も出てきます「改善」そのものを否定しているのではなく「改革」と「改善」を使い分ける必要があるということです。
次回は、(2) 「ムダ取り」である。から解説を続けます。
【出典】古谷誠 著 『会社を強くする ジャスト・イン・タイム生産の実行手順』中経出版発行(筆者のご承諾により連載)
続きを読むには・・・
「トヨタ生産方式」の他のキーワード解説記事
もっと見る
流れ生産:ジャスト・イン・タイム生産(その45)
【実践編 第2章目次】 第2章 流れ生産で工場に流れをつくる 1. 流れをつくる生産のライン化の手順2. 多工程持ちで...
【実践編 第2章目次】 第2章 流れ生産で工場に流れをつくる 1. 流れをつくる生産のライン化の手順2. 多工程持ちで...
標準作業 流れ生産:ジャスト・イン・タイム生産(その64)
◆【特集】 連載記事紹介:連載記事のタイトルをまとめて紹介、各タイトルから詳細解説に直リンク!! 【実践編 第4章目...
◆【特集】 連載記事紹介:連載記事のタイトルをまとめて紹介、各タイトルから詳細解説に直リンク!! 【実践編 第4章目...
流れ生産:ジャスト・イン・タイム生産(その49)
【実践編 第3章目次】 第3章 平準化で生産の波を小さくする 1. 生産を平準化する←今回の記事2. 多品種対応のため段...
【実践編 第3章目次】 第3章 平準化で生産の波を小さくする 1. 生産を平準化する←今回の記事2. 多品種対応のため段...
「トヨタ生産方式」の活用事例
もっと見る
トヨタ生産方式の応用 事例
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...
回転ずしに見るサプライチェーン
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...

見込み生産と受注組立(MTSとBTO)の対比
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...