&nb...
基本的な考え方 ジャスト・イン・タイム生産(その8)
投稿日 2020-12-18
【目次】
第2章 基本的な考え方を押さえておく
(1) 「改革」である
「改善」と「改革」の違いとは
「自己啓発」ではなく「自己革新」を行なう
「改革」と「改善」を使い分ける
(2) 「ムダ取り」である
生産性の向上は改革の結果
「ムダ」とは何か
(3) 「流れ」である
製造業には7つの流れがある ← 今回の記事
流れ化の5つのポイント ← 今回の記事
流れ生産の基本は「1個流し」
1個にこだわる。
(4) 「少人化」で生産性を上げる
見せかけの「効率的」にごまかされるな
効率化とはできるだけ少ない人員で対応すること
(5) 大切なのはタクトタイムを守ること
個々の効率・全体の効率
「タクトタイムを守る」とは
企業全体の同期を図る
(6) もうひとつの「5S」でスモールメリットに対応する
スケールメリットからスモールメリットヘ
(7) 7つの経営課題をゼロベースで考える
「ゼロベース発想法」で課題を根本から解決する
第2章 基本的な考え方を押さえておく
ジャスト・イン・タイム(JIT)生産を実現するためには、その考え方を理解しておく必要があります。JIT改革で重要なキーワードを取り上げて説明します。
(3) 「流れ」である
製造業の7つの流れをきれいにすることで、物の流れがスムーズになります。
◆ 製造業には7つの流れがある
JITでは「流れ」を重視しています。製造業には、次の7つの流れがあるといわれています。それぞれについて、流れがないところには流れをつくることから始め、流れが乱れたり、よどんでいるところでは、流れを整え、きれいな流れにするための改革を行ないます。絶えず変動し続ける社会環境や顧客ニーズに対応していくためには、これらがサラサラときれいに流れていることが大事なのです。
- ① 物の流れ
- ② 人の流れ
- ③ 作業の流れ
- ④ 機械設備のレイアウトの流れ
- ⑤ 情報の流れ
- ⑥ 組織の流れ
- ⑦ 意識の流れ
とくに重要なのが①の「物の流れ」で、これがきれいに流れるためには、②以下の6つの流れがすべてきれいに流れていなければなりません。そのためには下図のような改革が必要です。
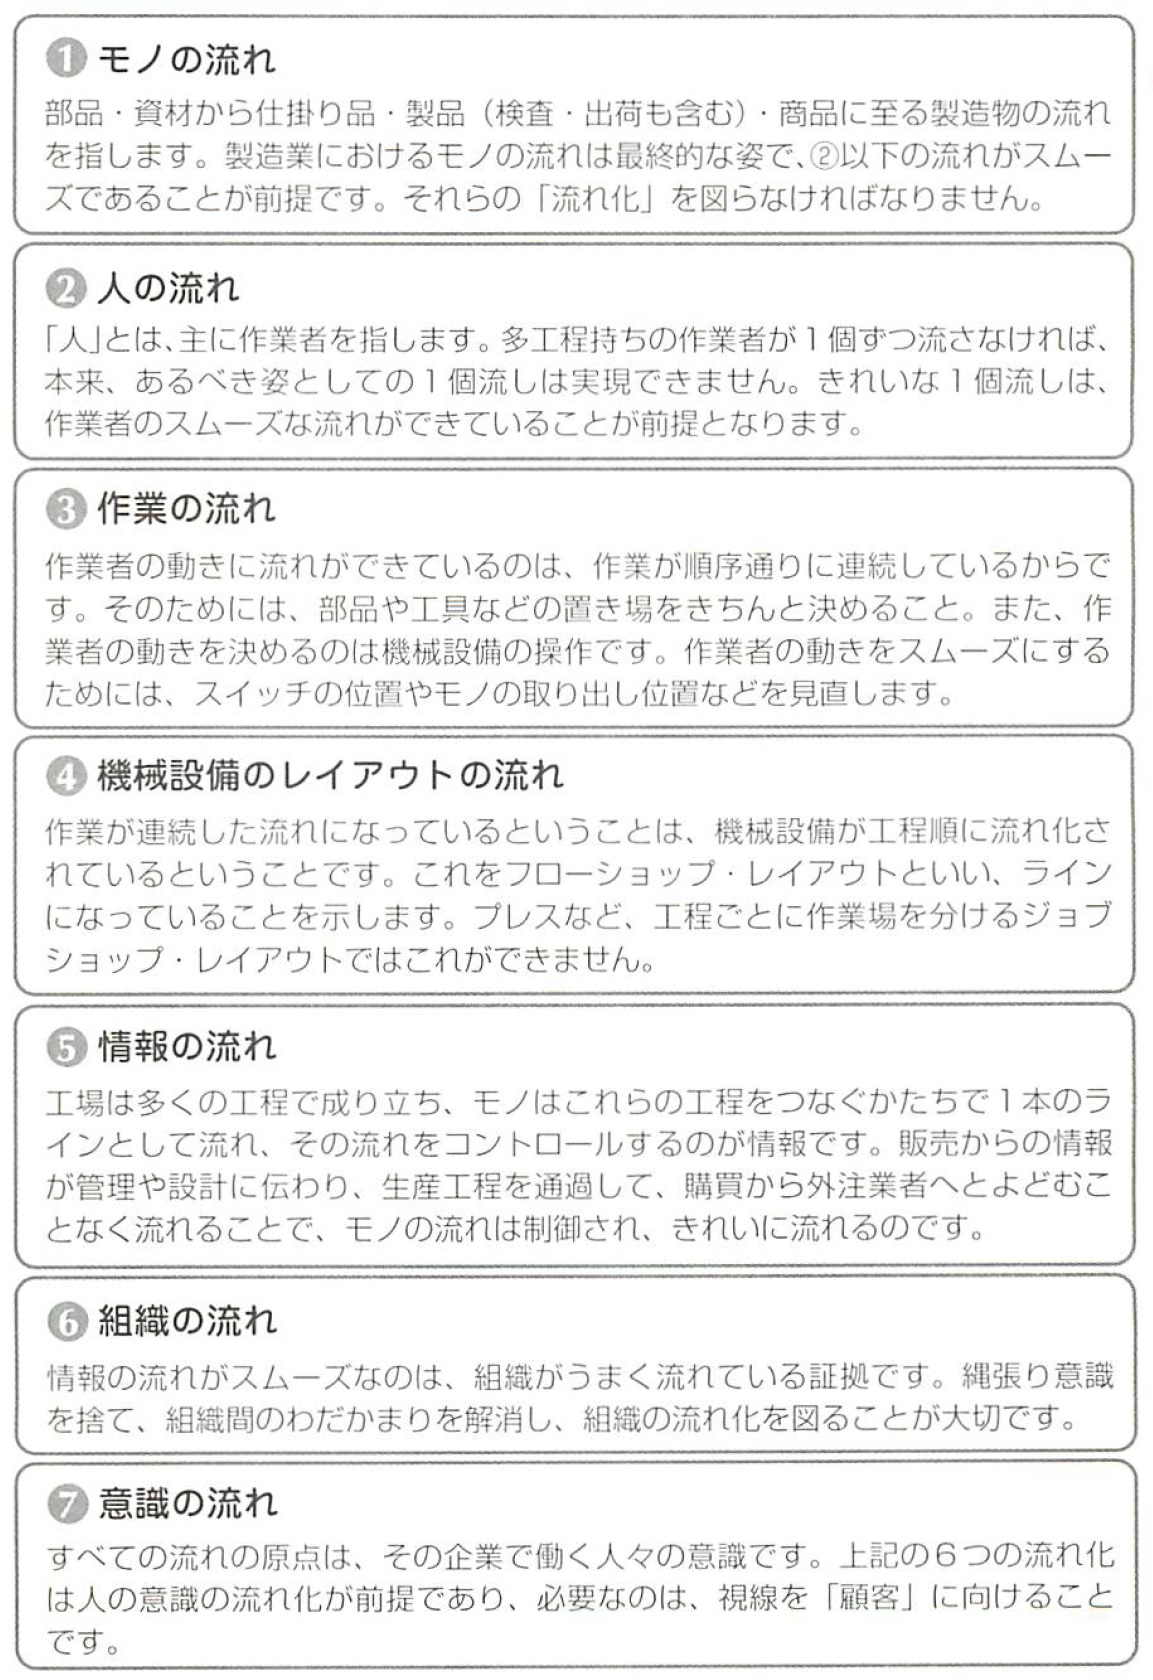
図. 製造現場の7つの流れ
◆ 流れ化の5つのポイント
JIT改革では、7つの流れについて流れ化を図る時、次のキーワードを大事にしています。
① 機械設備レイアウト ⇒ ライン化
「不連続」から「連続」へ
機械設備は、「ジョブショップ・レイアウト[1]」から「フローショップ・レイアウト[2]」への転換を図る。
② 流す単位 ⇒ 1個流し
「大」から「小」へ
生産の単位(ロット)はできるだけ小さくし、さらに、1個流しへの転換を進める。
③ モノの移動のしかた ⇒ 引くしくみ(Pullシステム)
「押す(Push)」から「引く(Pull)」流れへ
生産方式を、「押し込み生産」から「引っ張り生産」に転換させる。
④ 生産計画立案 ⇒ 平準化
「大波」から「さざ波」へ
生産計画を月単位から週単位、さらに、1日単位に組み替え、生産量の平準化を図る。
⑤ 作業方法 ⇒ 多工程持ち
「単一」から「複数」へ
作業者を多工程持ちへ、さらに多能工へと能力アップを図ることで少人化を実現する。柔軟な生産体制にするとともに、作業者のモチベーションを向上させる。
次回は、(3) 「流れ」である。流れ生産の基本は「1個流し」から解説を続けます。
【用語解説】
[1]ジョブショップ・レイアウト:設備機械の編成形式の1つ。同一の機能や性能を持つ機械をグルーピングしてレイアウトした職場またはショップをいう。機能別配置法とも呼ばれる。機能や単一作業の管理がしやすい反面、製品や組立品等を製造する全体の流れが把握しにくくなり、各々の仕事(ジョブ)単位でのものの見方になってしまう危険性がある。性格上、どうしてもダンゴ生産となってしまう。少品種多量生産時代の加工部門に多く見られる。【出典:JIT経営研究所 平野裕之著ー多工程持ち】
[2]フローショップ・レイアウト:備機械の編成形式の1つ。製品別配置法とも呼ぶ。製品を造る手順に機械を並べて、ライン化にすること。変化が激しく、顧客第一主義の時代にふさわしいレイアウトの方法といえる。また、従来の大量生産時代でのジョブショップレイアウトとまったく逆の設備配置をとる。【出典:同書から】
【出典】古谷誠 著 『会社を強くする ジャスト・イン・タイム生産の実行手順』中経出版発行(筆者のご承諾により連載)
続きを読むには・・・
「トヨタ生産方式」の他のキーワード解説記事
もっと見る
基本的な考え方 ジャスト・イン・タイム生産 (その17)
【目次】 第2章 基本的な考え方を押さえておく (1) 「改革」である 「改善」と「改革」の違いとは 「自己啓発」ではなく「自己革新」を行な...
【目次】 第2章 基本的な考え方を押さえておく (1) 「改革」である 「改善」と「改革」の違いとは 「自己啓発」ではなく「自己革新」を行な...
かんばん方式とは
「かんばん方式」は、トヨタ生産方式を代表する特徴的な技法です。生産現場の仕掛品や半製品を必要なときに必要な量だけ供給して、在庫を最小化しつつ、円滑な生産の...
「かんばん方式」は、トヨタ生産方式を代表する特徴的な技法です。生産現場の仕掛品や半製品を必要なときに必要な量だけ供給して、在庫を最小化しつつ、円滑な生産の...
流れ生産:ジャスト・イン・タイム生産(その59)
【この連載の前回:流れ生産:ジャスト・イン・タイム生産(その58)へのリンク】 【実践編 第3章目次】 第3章 平準化で生産の波を...
【この連載の前回:流れ生産:ジャスト・イン・タイム生産(その58)へのリンク】 【実践編 第3章目次】 第3章 平準化で生産の波を...
「トヨタ生産方式」の活用事例
もっと見る
トヨタ生産方式の応用 事例
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...
トヨタ生産方式の導入はなぜ難しい
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...
1、トヨタ生産方式:高いハードル トヨタ生産方式(TPS=Toyota Production Sysytem) は実によく話題にな...

見込み生産と受注組立(MTSとBTO)の対比
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...