...
基本的な考え方 ジャスト・イン・タイム生産 (その11)
投稿日 2021-02-02
【目次】
第2章 基本的な考え方を押さえておく
(1) 「改革」である
「改善」と「改革」の違いとは
「自己啓発」ではなく「自己革新」を行なう
「改革」と「改善」を使い分ける
(2) 「ムダ取り」である
生産性の向上は改革の結果
「ムダ」とは何か
(3) 「流れ」である
製造業には7つの流れがある
流れ化の5つのポイント
流れ生産の基本は「1個流し」
1個にこだわる。
(4) 「少人化」で生産性を上げる
見せかけの「効率的」にごまかされるな
効率化とはできるだけ少ない人員で対応すること
(5) 大切なのはタクトタイムを守ること
個々の効率・全体の効率 ← 今回の記事
「タクトタイムを守る」とは ← 今回の記事
企業全体の同期を図る ← 今回の記事
(6) もうひとつの「5S」でスモールメリットに対応する
スケールメリットからスモールメリットヘ
(7) 7つの経営課題をゼロベースで考える
「ゼロベース発想法」で課題を根本から解決する
第2章 基本的な考え方を押さえておく
ジャスト・イン・タイム(JIT)生産を実現するためには、JITの考え方を理解しておく必要があります。JIT改革で重要なキーワードを取り上げて説明します。
(5) 大切なのはタクトタイムを守ること
個々の効率ではなく、全体の効率を重視し、顧客が求めるピッチで物をつくる。
◆ 個々の効率・全体の効率
これまでの合理化活動や効率化活動では工程、機械、作業者などの「個々の単位での効率」を追求する傾向がありました。それぞれが個々の効率を追求するあまり「稼働率」を重視してしまいます。「稼働率」とは、設備の生産能力に対してどのくらい生産できたかを示す指標です。そして、個々のピッチタイムを軸に個々のリズムで作業するため、職場や現場全体、あるいは、工程全体での同期が図れず、その結果、あちこちに生じたずれを在庫で調整している状態です。おまけに、リードタイムも長くなるという、負の連鎖に陥っています。
それでは、真に効率がよい生産方法とはいえません。生産側の勝手な都合で行なっているに過ぎないのです。一度、問題の根底まで掘り下げて考えてみましょう。必要なのは職場や現場全体、あるいは工程全体で効率を考えることであり「顧客」の立場に立ってみることです。
◆ 「タクトタイムを守る」とは?
JIT改革では「タクトタイム」を守ることを大事に考えています。
タクトタイムとは「1個の製品を、どれくらいの時間でつくらなければならないか」ということで、それを「顧客が要求する時間に合わせてつくる」という意味です。しかも、個々の勝手なリズムではなく、全体で同期がとれたリズムで行なうのです。
例えば、顧客から1日に100個の注文があったら、1日で100個つくれるスピードでつくるということであり、それを、個々のリズムではなく、職場や現場、あるいは、工程全体としてまるで、オーケストラが指揮者のタクトに合わせて減奏するかのように同期がとれたリズムで生産するということです。
タクトタイムの計算式は次のようになります。

◆ 企業全体の同期を図る
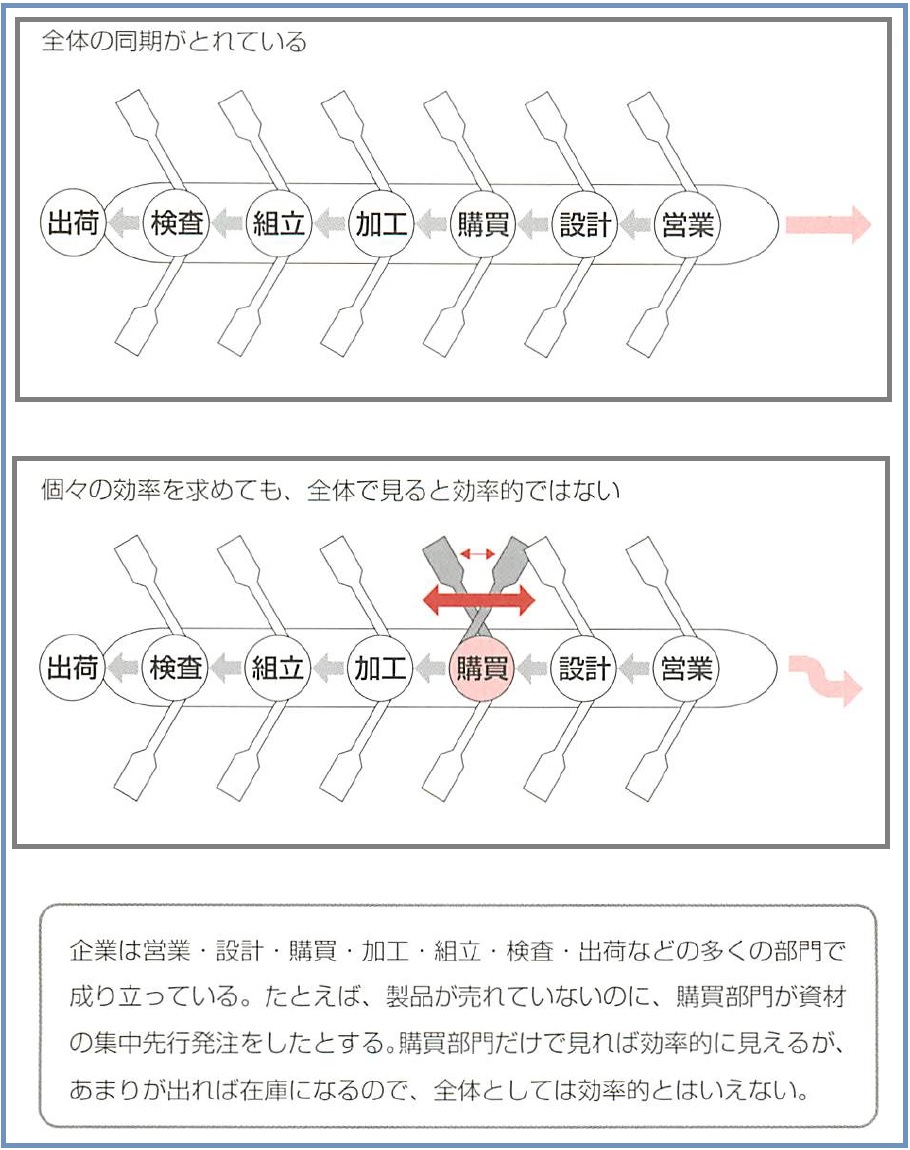
図.タクトタイムと企業
企業として同期がとれたリズムでつくる考え方が大事なのは、生産部門だけに限りません。上図のように、企業は多くの部門で成り立っています。ある部門がその部門だけの効率で仕事をしても、企業全体で同期が図れていなければ、どこかにムダが生じてしまいます。全体としてみればそれは効率的ではないのです。
また工程に余力があるからと、注文以上につくっても、ほかの工程がそれに合わせられなければ、工程間に仕掛り在庫が積み上がるだけです。それもまた、ムダということです。必要なのは、全体の協調を考えること「タクトタイムを守る」ことです。
基本は「顧客目線」に立ってみることです。「自分たちはどれだけつくれるか」ではなく「顧客にどれだけ要求されているのか」という目でみてみることです。そして職場や現場、あるいは、工程全体をみるという視点が必要です。タクトタイムを軸に企業全体の同期を図ることで、在庫はゼロになり、リードタイムも短くなります。顧客ニーズの変化に柔軟に対応していくためには、この考え方を忘れてはいけません。
次回は、(6) もうひとつの「5S」でスモールメリットに対応するから解説を続けます。
【出典】古谷誠 著 『会社を強くする ジャスト・イン・タイム生産の実行手順』中経出版発行(筆者のご承諾により連載)
続きを読むには・・・
「トヨタ生産方式」の他のキーワード解説記事
もっと見る
概要 ジャスト・イン・タイム生産(その3)
【目次】 第1章 概要を理解しておこう (1) 変化の時代に対応する いま、なぜジャスト・イン・タイムなのか 中小企業にこそ効果的...
【目次】 第1章 概要を理解しておこう (1) 変化の時代に対応する いま、なぜジャスト・イン・タイムなのか 中小企業にこそ効果的...
実践編 ジャスト・イン・タイム生産(その18)
【実践編 目次】 第1章 改革の土台をつくる (1)意識改革で改革の前提をつくる すべての改革は意識改革から始まる/3つの...
【実践編 目次】 第1章 改革の土台をつくる (1)意識改革で改革の前提をつくる すべての改革は意識改革から始まる/3つの...
標準作業 流れ生産:ジャスト・イン・タイム生産(その66)
【実践編 第4章目次】 第4章 標準作業で作業のムダを取る 1. 標準作業で作業のスタンダードを設定する←今回の記事2....
【実践編 第4章目次】 第4章 標準作業で作業のムダを取る 1. 標準作業で作業のスタンダードを設定する←今回の記事2....
「トヨタ生産方式」の活用事例
もっと見る
回転ずしに見るサプライチェーン
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...
寿司職人がにぎるカウンター方式のにぎり寿司は、需要予測によってあらかじめ用意されたシャリとネタをバッファ(在庫)として持ち、実需(オーダー)によってネタ...

見込み生産と受注組立(MTSとBTO)の対比
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
今回は代表的な生産方式である見込み生産(MTS:メイク・ツー・ストック)と受注組立(BTO:ビルド・ツー・オーダー)の両者を、乗り物に喩えて比較してみよ...
トヨタ生産方式の応用 事例
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...
1.ドイツ系電器メーカー トヨタ生産方式が有名になり出した頃、筆者はシンガポールで技術協力の専門家として多くの会社の指導に当っていました。当時は多くの...