...
機械設備のダンマリ停止現象対策とは
投稿日 2018-07-24
1. 機械設備のダンマリ停止現象
『ダマ停』とは『ダンマリ停止』を省略した言葉です。機械設備からは何ら警報を出すことなく停止している状態のことをいいます。英語では stop without alarm あるいは no alarm line stop と表現します。設備導入・立上時にしばしば起こることがあり、技術者の頭を悩ませるともに設備の立上に時間がかかってしまう要因の一つになります。今回は、ダンマリ停止現象対策について解説します。
2. ダンマリ停止現象の問題点
ダンマリ停止で次のような問題が生じます。
- ダンマリ停止では、そもそも警報が出ないために機械が停止していることに気づけない。
- 停止状態になっていることに気づいてもダンマリ停止の原因が分からない。
パーツフィーダーという設備があります。コインのような小さな部品を大量に搬送するための設備です。図1に示すような設備を使いホッパに保管されたねじを次の工程へ搬送し、ねじ締めロボットがねじ締め作業を行う工程を考えてみます。
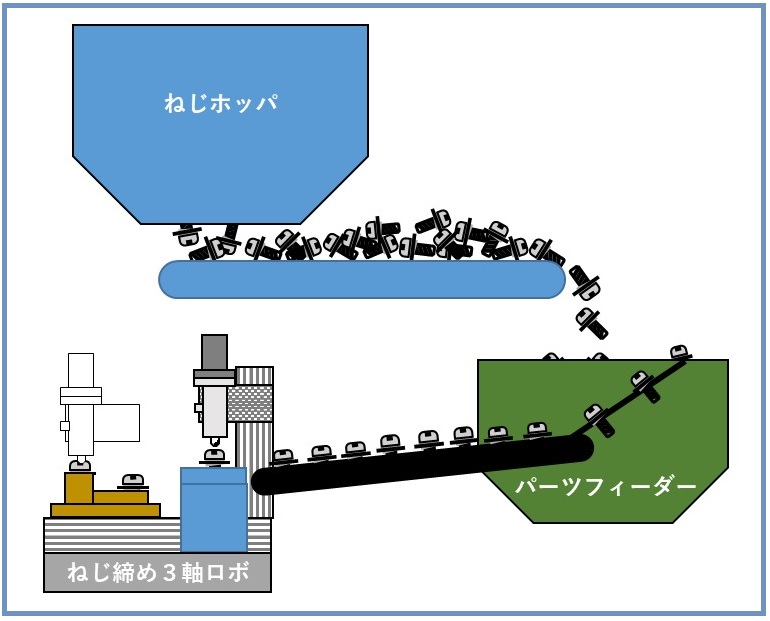
図1. 自動ねじ締めライン
あるタイミングでねじがねじ締めロボットのもとに搬送されてこなくなりました。エラー・アラームがしっかりと作りこまれた設備であれば、「搬送途中にねじが詰まりました」あるいは「ホッパ内にねじがありません」などのエラー・アラームを出してくれます。しかしときにはそこまで作りこまれていないこともあり、ダマ停が発生してしまいます。
この例でダマ停に気づいてから原因を特定するまでには次のような流れが必要となり、非常に手間がかかります。
(1)ねじ締めロボットからねじ締め作業完了品が送られてこないことに誰かが気づく。
(2)気づいた人がねじ締めロボットの様子を見に行く。
(3)ねじが供給されていないことに気づく。
(4)なぜ供給されてこないか、搬送ラインをたどって確認する。
(5)ねじが詰まっている、あるいはホッパが空になっていることに気づく。
ここまでで気づかれたかとは思いますが、ダマ停を発生させないためにはエラー・アラームをしっかりと作りこめばいいわけです。ただし、すべてのエラー・アラームを事前に網羅することは難しく、結局は設備の立上時に実際に動かしながらダマ亭の芽をつぶしていくことになります。エンジニアはこの作業のことを“デバック”などと、もっともらしい呼び名でよんでいるのが現状です。
3. 設備の設計段階でのダンマリ停止対策
設備立上時のデバックに頼らない対策としては、設計段階でしっかりと設備動作のフローチャートを作成することです。そのフローチャート作成にも二つコツがあります。
それは動作を行ったときはその動作の完了までの時間を確認することと、動作の判断を行ったときは必ずエラーまで落とし込むことです。図2に、ねじ締ロボットの動作を表すフローチャートを示します。
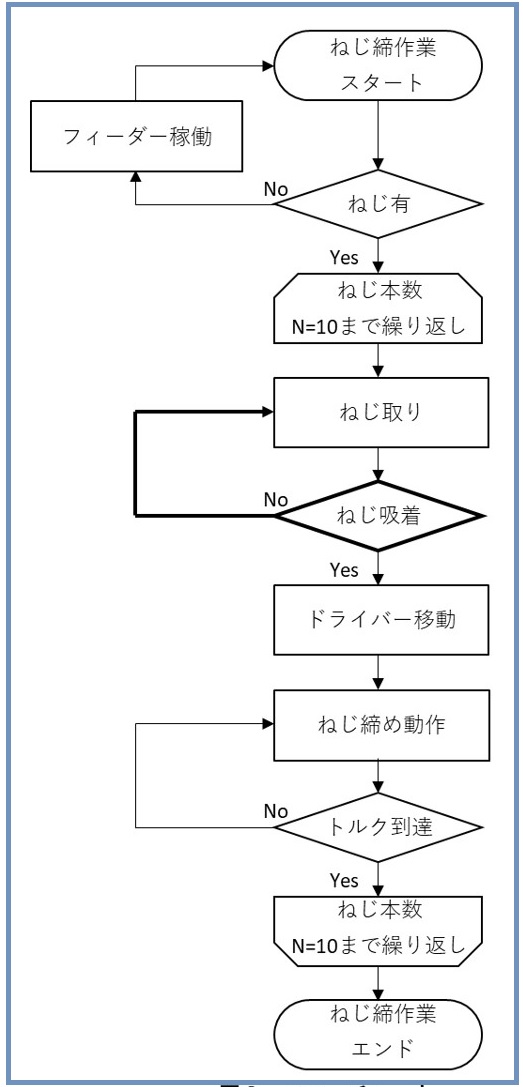
図2. フローチャート
これを見れば設備動作は一目瞭然であり動作フローとしては十分です。しかし例えば、ロボットがねじを取りに行った後に、ねじの吸着を確認しています。吸着が確認されれば次の工程に移りますが、例えばゴミが挟まって吸着できなかったりセンサーが壊れていたりで吸着が確認できない場合は次の工程に移ることができません。ダンマリ停止現象です。
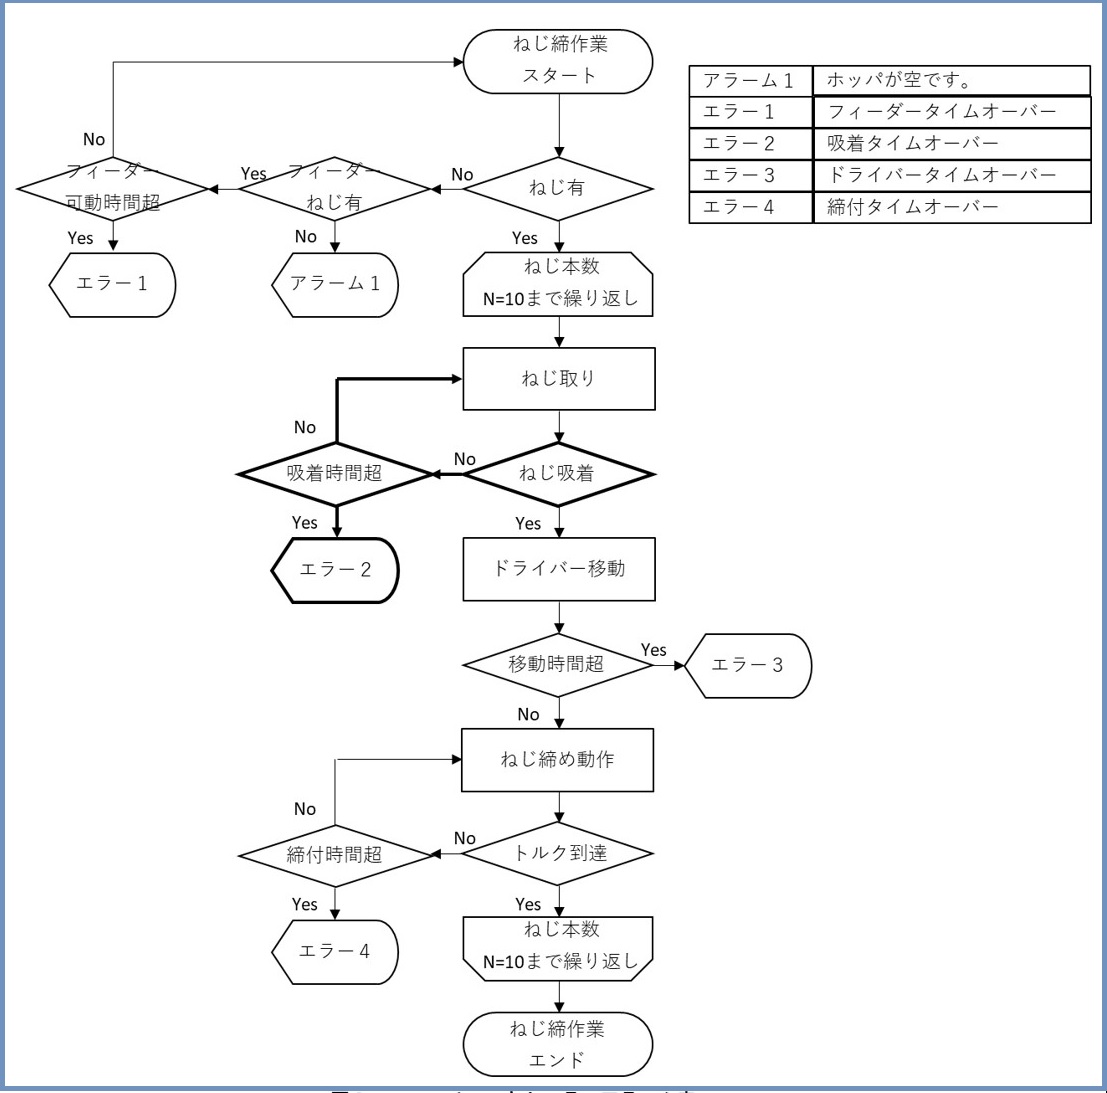
図3. フローチャートとエラーアラーム表
図3を見てみると吸着確認の判断でNoの場合にタイムエラーが入っています。たったこれだけですが設備がしっかりと状況をお知らせしてくれるように、つまりはエラーを出してくれるようになります。他にもねじ締め動作のタイムエラーやドライバー移動のタイムエラーを入れることでダンマリ停止を防ぎます。
◆ダンマリ停止を予防するフローチャート作成の重点
- 動作を行ったときはその動作の完了までの時間を確認する分岐を入れること
- 動作の判断を行ったときは必ずエラーまで落とし込むこと
ねじ締めの自動化ではねじをドライバーに吸着させる手段として真空吸着、磁力吸着、機械的ロックの3つがあります。今回の例では真空吸着を想定しています。図4に示すような形でドライバーに真空引き用の配管を接続し、真空スイッチで吸着を確認します。
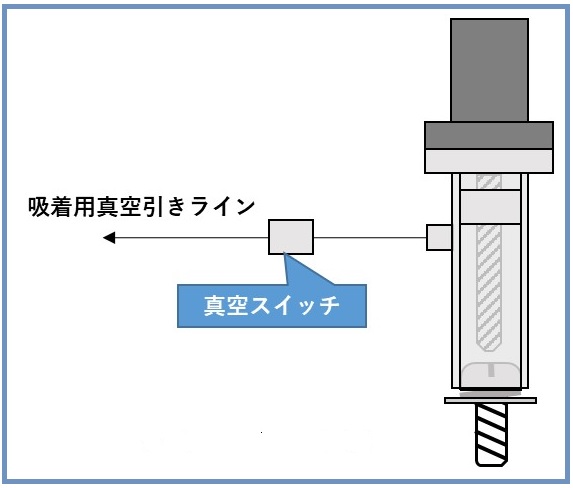
図4. ねじ真空吸着構造
4. 重大災害とダンマリ停止
今回例に挙げたねじ搬送では、ダマ停が発生してもその原因特定に手間がかかる程度のものです。しかし、場合によっては重大な災害につながりかねないダマ停があります。
例えばプレス機。プレス機が上死点でダマ停を起こした場合、作業者はなぜ止まったかわからないのでその原因を探ろうとします。このとき「上死点にあるので機械はスタートボタンを押さないと動かない」という思い込みが往々にしてあります。ダマ停現象というのは、実は停止しているわけではありません。正確に表現すると「次の工程に進む条件待ちの状態」です。原因調査中に条件が完成されて動き出す可能性は大いにあります。設備の状態が分からない、という状況は非常に怖いことです。
続きを読むには・・・
「生産マネジメント総合」の他のキーワード解説記事
もっと見る
生産性向上の急所 儲かるメーカー改善の急所101項(その56)
5、設備改善の基本 ◆ 生産性向上の急所 工場で改善をする時、目の前にある工程の改善に集中することはもちろん大切なことです。しかし、もう一つ大切...
5、設備改善の基本 ◆ 生産性向上の急所 工場で改善をする時、目の前にある工程の改善に集中することはもちろん大切なことです。しかし、もう一つ大切...
求められる人材と組織 儲かるメーカー改善の急所101項(その87)
7、これからのモノづくり経営 前回の儲かるメーカー改善の急所101項(その86)QCDの意義と限界に続いて、解説します。 ◆ 求...
7、これからのモノづくり経営 前回の儲かるメーカー改善の急所101項(その86)QCDの意義と限界に続いて、解説します。 ◆ 求...
新しい分業スタイル 儲かるメーカー改善の急所101項(その92)
7、これからのモノづくり経営 前回の儲かるメーカー改善の急所101項(その91)工場の立地に続いて、解説します。 ◆ 新しい分業...
7、これからのモノづくり経営 前回の儲かるメーカー改善の急所101項(その91)工場の立地に続いて、解説します。 ◆ 新しい分業...
「生産マネジメント総合」の活用事例
もっと見る
仕入先から直接顧客に納入した部品でクレーム 中国企業の壁(その40)
建設用の組立ユニットを生産している中国企業の工場では、自分の工場で部材を調達・加工、そしてサブアッセンブリーをした上で顧客に納入して...
建設用の組立ユニットを生産している中国企業の工場では、自分の工場で部材を調達・加工、そしてサブアッセンブリーをした上で顧客に納入して...
多品種少量の生産管理:ものづくりの現場から(飛騨産業)(その1)
【特集】ものづくりの現場から一覧へ戻る ものづくりを現場視点で理解する「シリーズ『ものづくりの現場から』」では、現場の課題や課題解消...
【特集】ものづくりの現場から一覧へ戻る ものづくりを現場視点で理解する「シリーズ『ものづくりの現場から』」では、現場の課題や課題解消...
自ら行う金型設計と製作 伸びる金型メーカーの秘訣 (その24)
今回、紹介するプレスメーカーは、株式会社 Vです。同社は、主に自動車部品のプレス量産加工を行っており、60tプレスから300tまでの単発・順送型いずれも...
今回、紹介するプレスメーカーは、株式会社 Vです。同社は、主に自動車部品のプレス量産加工を行っており、60tプレスから300tまでの単発・順送型いずれも...