前回のその2に続いて解説し...
人的資源マネジメント:インダストリー4.0 を追いかけるその前に(その3)
更新日 2022-08-22
投稿日 2018-02-14
前回のその2に続いて解説します。
5. 標準原価の運用
これまで設計サイド中心の活用例を紹介しましたが、製造サイドでのデータ活用例も紹介したいと思います。
製造現場で気になっていることのひとつに「標準原価」があります。標準原価は誰もが知っている単語なのですが、標準原価が活用できている現場が少ないと感じます。コスト削減は製造現場では常に課題となっているわけですが、標準原価をコスト削減活動に活かす仕組みができていないのです。その原因は、やはりデータでつなぎ活用することが不十分だからだと考えていますので、標準原価の運用方法例を紹介したいと思います。
標準原価とは、製造サイドが開発(設計)サイドに対して、「原価の見積もりや実績の計算にはこの値を使ってください」という原価です。つまり、公式な原価データとして製造サイドがコミットした値、公式原価ということです。このように考えることで原価に関する責任の所在が明確になります。製造サイドは、決めた標準原価が他社よりも高くならないようにがんばることになり、開発サイドは、一時的な安い購入価格で製品全体の原価を下げるのではなく、継続して安定した原価をもとに設計として製品全体の原価を下げるようにがんばることになります。
したがって、製造サイドにとっての標準原価とは、原価低減を行うことで従来の原価をこの値にまで下げるという目標値、つまり、目標原価ということもできます。購入部品の場合であれば、これまでの購入実績だけでなく、市場動向も含めて分析した上で標準原価を設定する必要があります。
製造サイドにとって標準原価は目標値ですから、その運用は図149 のようになります。購入するたびにその実績購入価格と設定した標準原価との乖離をモニターし、購入量や季節性などを考慮した傾向分析を行い、その分析結果と市況などをもとに購入先の代理店やメーカー、サプライヤーなどと価格交渉し、実際の購入価格を標準原価に近づける努力を続ける。
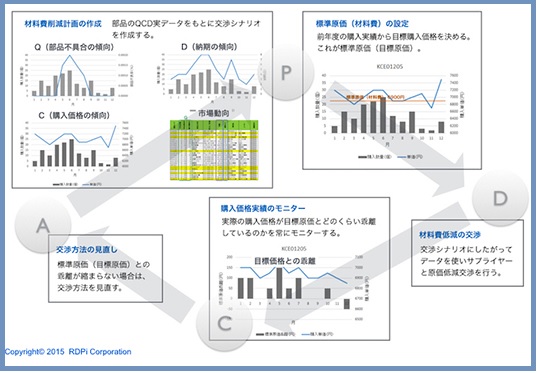 図149. 標準原価の設定と運用
たとえば、購買部は1年間このような活動を継続することで、結果的に購入価格をどれだけ標準原価に近づけることができたのかが、原価削減に対する貢献度合いとなります。次年度は、購買部の原価低減活動の実力も考慮して目標原価である標準原価を設定することになります。
6. 標準部品の設定
このように、標準原価を使って原価低減の PDCAサイクルを回すことが、標準原価を活用できているということなのですが、考えておきたいさらなる活用の仕組みがあります。
すべての部品に対して標準原価を設定する必要がありますが、通常、部品種は相当な数になるので、データ分析や価格交渉などの原価低減活動には優先順位をつける必要があります。優先順位の基本的な考え方は、品質、原価、納期という QCD の観点から、使うべき部品とそうでない部品を層別するということです。
QCD の観点から部品を層別するというのは、製造サイドから開発サイドに対して、使うことを推奨する部品を決めるということです。このようにして推奨する部品を決めたものが標準部品です。
設計サイドは主に機能性を重視して部品を選ぶ傾向が強いため、製造サイドが QCD の観点から選んだ標準部品の中から使う部品を選ぶことによって、機能や品質、価格などの総合的な観点でよりよい部品を使うことができるようになります。標準原価を決めると同時に、このような標準部品の仕組みを運用することが大切です。部品標準化や標準部品の設定は製造業にとって重要な仕組みのひとつですが、うまく運用できていないところはこのような観点が足りないことが多いようです。
話題となっているインダストリー4.0 は、製造業が目指すべき姿であることは間違いありません。しかし、開発・製造をデータでつなぎ、活用するための開発・製造リンクのような仕組みが十分にできていない状況で、高度なデータ管理やデータ分析が要求されるインダストリー4.0 を目指すのはかなりの無理を生じることになり、十分な投資効果を得ることはできないと考えます。
インダストリー4.0 の動向には注意しつつ、現在の開発・製造が人手をかけてルールを守らせることばかりを重視した運用になっていないか、開発工程全体をデータでつなぎ人手をかけないで処理できるようになっているかなどを検討し、データでつなぐことで新たな付加価値を実現した開発・製造現場にすることに注力することが大切ではないでしょうか。そうすれば、確実にインダストリー4.0 を実現することができるはずです。
続きを読むには・・・
「生産マネジメント総合」の他のキーワード解説記事
もっと見る
中国工場での従業員教育の進め方 中国工場の品質改善(その54)
前回のその53に続いて解説します。 【第3章】(自社)中国工場、品質管理の進め方 【中国異文化コミュニケーション】 ◆ 中国で注意すべきこと ...
前回のその53に続いて解説します。 【第3章】(自社)中国工場、品質管理の進め方 【中国異文化コミュニケーション】 ◆ 中国で注意すべきこと ...
倉庫を高度に使う発想 儲かるメーカー改善の急所101項(その72)
6、強いモノづくり ◆ 発想を変えて倉庫を革新 強いモノづくりができるように改善を進めていくと、倉庫の活用レベルを高めることが大...
6、強いモノづくり ◆ 発想を変えて倉庫を革新 強いモノづくりができるように改善を進めていくと、倉庫の活用レベルを高めることが大...
SQHKライン戦略とは(5) 【快年童子の豆鉄砲】(その79)
3.SQHKライン戦略の総括 1)はじめに 生産ライン設計時、SQHKライン戦略を極めれば、中小企業でも、画期的な成果を手にするこ...
3.SQHKライン戦略の総括 1)はじめに 生産ライン設計時、SQHKライン戦略を極めれば、中小企業でも、画期的な成果を手にするこ...
「生産マネジメント総合」の活用事例
もっと見る
製造業の価格交渉とは (タフネゴシエーターの名言)(その2)
前回のその1に続いて解説します。 常々、私が思っていることですが、どんな...
前回のその1に続いて解説します。 常々、私が思っていることですが、どんな...
中国語通訳の使い方には細心の注意が必要 中国企業の壁(その18)
前回は、中国工場での指示が伝言ゲームになっている事例を紹介しました。これに関連して、今回は、中国語通訳の使い方の事例です。 ...
前回は、中国工場での指示が伝言ゲームになっている事例を紹介しました。これに関連して、今回は、中国語通訳の使い方の事例です。 ...
自ら行う金型設計と製作 伸びる金型メーカーの秘訣 (その24)
今回、紹介するプレスメーカーは、株式会社 Vです。同社は、主に自動車部品のプレス量産加工を行っており、60tプレスから300tまでの単発・順送型いずれも...
今回、紹介するプレスメーカーは、株式会社 Vです。同社は、主に自動車部品のプレス量産加工を行っており、60tプレスから300tまでの単発・順送型いずれも...