...
正しいクレーム対策書・報告書の書き方とは
更新日 2022-03-09
投稿日 2017-06-16
不具合対策書・不具合報告書、クレーム対策書など、呼び方は様々ですがその内容書き方、手順について解説します。作成するに当たっては、その前提である是正処置の意味について、良く理解する必要があります。
1. クレーム対策書の位置づけ
ISO9000の要求事項である「是正処置」では「文書化された手順」が求められています。その手順は次のようであり、不適合が発生したら、同じ不適合が二度と起こらないように、不適合の発生原因を取り除く処置のことと規定しています。
- 不適合(顧客の苦情を含む)の内容確認
- 不適合の原因の特定
- 不適合の再発防止を確実にするための処置必要性の評価
- 必要な処置の決定および実施
- 処置の結果の記録
- 是正処置において実施した活動のレビュー
クレーム対策書は「処置の結果の記録」と位置付けられます。顧客から要求があろうとなかろうと、ISO9000では、結果を記録してそれを残しなさいと規定しているのです。
2. 是正処置の目的
是正処置の目的を考えてみましょう。単なる「処置」だけの場合、結局「モグラたたき」で終わってしまい、その時だけ(或いはその物だけ)の処理で終わってしまうので、暫くするとまた不適合が再発してしまいます。是正処置とは再発防止のために、不適合の原因を除去する処置であり、モグラを全滅させると同時に二度ともぐらが入って来ないように仕掛けを行う作戦のことです。しかし、実際に行われる是正処置は不適合を取り除くだけ、つまり、もぐらを叩いて終わりにしている場合が多いのです。例えば人がミスをした時「ミスをしたのは仕方ない、次からは気を付けるように」と終わりにしてしまいます。これでは、是正処置を行ったことにはなりません。不適合の原因を除去する処置が出来ていないのです。
3. 何処までが是正処置か
是正処置とは再発防止のために不適合の原因を除去する処置であり、そこにいるモグラを全滅させ、さらにもう二度と現れないようにすることです。例えば人的ミスとして、モノを間違って梱包して、顧客に届けてしまった顧客クレームは、たまたま処理していたその作業者にすべての原因があるでしょうか?。人が起こすエラー、単純ミス(ポカミス)の背後には下記のように5つの背景があります。
・作業不慣れ
・一度に記憶できる量の限界
・中断作業からの復帰(昼休み、電話応対、来客など)
・分かりにくい表示・名称・類似サイズなど
・集団圧力(間違っていると思いつつ集団の行動に従うこと)
・一度に記憶できる量の限界
・中断作業からの復帰(昼休み、電話応対、来客など)
・分かりにくい表示・名称・類似サイズなど
・集団圧力(間違っていると思いつつ集団の行動に従うこと)
またモノ違いがその作業に不慣れな新人で、教育不足にあったと仮定すると次の背景があります。
・何故、教育不足が起きたのか
・教育・訓練担当は誰だったのか
・教育・訓練計画と実績管理は誰がやっていたのか
・教育・訓練担当は誰だったのか
・教育・訓練計画と実績管理は誰がやっていたのか
以上のように不適合発生には多くの管理的な要因が絡んでいると考えられます。直接の原因は、梱包した作業者に対する教育訓練不足であっても、繰り返されるヒューマンエラーには、そこに潜む特徴的な経緯、連鎖があります。作業不慣れの原因を取り除くためにその作業者の教育の実施は当然の処置ですが、これではその作業者による発生原因を取り除いただけなので、またいつか誰かが同様の不適合を発生させるでしょう。
『誰の責任で、何を、いつまでに、どのように行うのか』という管理の基本を明確に既定しておく必要があるのです。不適合発生に至った管理のしくみの不備や欠陥を突き止め対策することが正しい「是正処置」なのです。ちなみに「予防処置」は、あらかじめ物事を行う前に、不適合を予測してそれが発生しないように対策を講じておくことを言い、行動開始後に発生した不適合に対する「是正処置」とは区別されます。
4. クレーム対策書の書き方
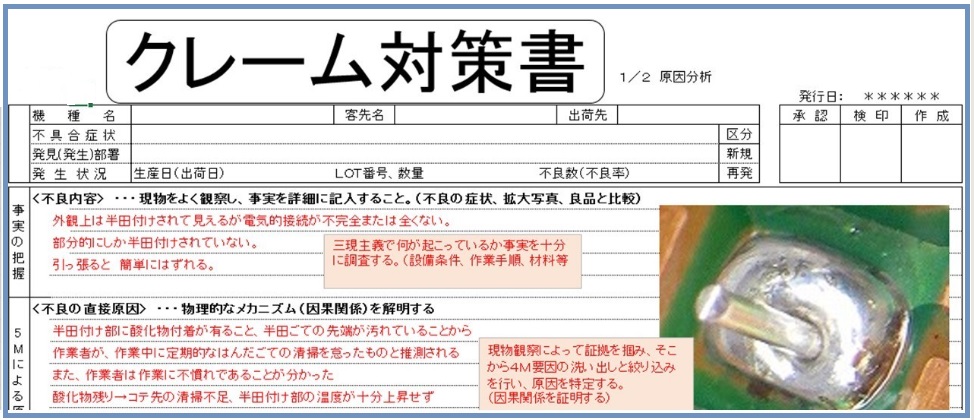
以上のことを理解した上で対策書を作成します。顧客から求められて作成する場合もありますが、社内においても再発防止の目的で関係者と情報共有を行い周知徹底を図ること、また対策の経緯を文書で残す事でノウハウの蓄積と共有化につながり、固有技術力と管理技術力の向上にも寄与します。では、具体的な作成手順と注意点をを順を追って説明します。対策書は「なぜ起こったのか」そのメカニズムと「なぜ防げなかったのか」管理の不備を指摘し、その2段階の原因と対策内容を記入します。
(1) なぜ起こったのか
モノの不適合に対しては固有技術の問題を論理的に追跡するトラブル・シューティングを行います。主な注意点としては次の5点です。
- 原因は頭で考えるのではなく、三現主義(事実)を基に因果関係を調べる
- 時系列で変化点は何か(何が前と違っているか)を調べる
- プロの目で確認して状況を把握する(初心者では原因解析は困難)
- 信頼性を高めるため、拡大写真、数値データなどを用いる
- 現物観察によって証拠を掴み、そこから4M要因の洗い出しと絞り込みを行い原因を特定する(因果関係を証明する)
ここでは、なぜなぜ分析やQCストーリーは使いません。なぜなら、思い付きのつじつま合わせの解析になってしまうからです。当研究所では事実(三現主義)に基づいた「不良解析フォーム3セット」のフォーマットへ記入することを推奨しています。
ポカミスや、機械の故障はなぜ起こるのでしょうか。人や機械やなどの要因のばらつきは、加工部品の寸法値(品質特性)にどのように影響するでしょうか。これらを理解していなければ、原因の解析はできません。不良解析フォーム3セットは、これらを分かり易く分類しているので、比較的容易に、誰にでも原因を導くことができます。
(2) なぜ防げなかったのか
一般に、この観点がどこの企業でもおろそかになり、再発防止が図られないのです。なぜ起こったかは追求しても、なぜ防げなかったのかを追求しません。これでは、もぐらたたきから永久に抜け出せないのです。上記のポカミスの事例では何故、教育不足が起きたのだろうか、教育・訓練担当は誰だったのだろうか、教育・訓練計画と実績管理は誰がやっているのだろうか、発生した些細な人的ミスでも、多くの管理上の不備が指摘されます。しかし製造現場では、そもそも「日常管理のしくみ」の考えが、頭に浮かんで来ません。なぜ防げなかったのかは日常管理の仕組みが不備だからです。日常管理の仕組みとは、例えば以下のようなものです。
【 工程設計 】
- ① QC工程表作成のしくみ
【 未然防止 】
- ② 重点特性・要因監視のしくみ
- ③ 異常監視・処理のしくみ
- ⑤ 日常改善活動のしくみ
- ⑥ 教育・訓練のしくみ
【 ルールを守る 】
- ⑦ 基本ルール順守のしくみ
工場で発生する不適合は、①~⑦のどこかに不備・欠陥があるからです。ここを指摘し、直さなければ、また不良は再発するのです。
続きを読むには・・・
「QMS(ISO9001等)」の他のキーワード解説記事
もっと見る
ISO9001、内部監査のマンネリを打破し、新たな改革を推進するには
1.内部監査の問題点 ISOマネジメントシステムの大きな特徴のひとつに内部監査があります。自律的に革新する組織となるために非常に大切な機能なのですが、...
1.内部監査の問題点 ISOマネジメントシステムの大きな特徴のひとつに内部監査があります。自律的に革新する組織となるために非常に大切な機能なのですが、...
ISO9001:2015のもたらすもの (その1)
今回は、ISO9000の小規模企業での無駄のない取得方法について解説します。日本もグローバル化の中で、1990年代にISO取得ブームが巻き起こりました。...
今回は、ISO9000の小規模企業での無駄のない取得方法について解説します。日本もグローバル化の中で、1990年代にISO取得ブームが巻き起こりました。...
ISO19011:監査要員の育成(その3)
監査員の力量はISO19011の箇条7「監査員の力量及び評価」がある。ISO審査員コースを受けても良いし、構築時のコンサルタントの指導...
監査員の力量はISO19011の箇条7「監査員の力量及び評価」がある。ISO審査員コースを受けても良いし、構築時のコンサルタントの指導...
「QMS(ISO9001等)」の活用事例
もっと見る
ISO9001を運用するねらいとは
専門家としてのISO9001に関わる仕事は2015年版移行対応を終え、減っていますが、それでも尚、僅かながら存在します。今後は、IATF16949取...
専門家としてのISO9001に関わる仕事は2015年版移行対応を終え、減っていますが、それでも尚、僅かながら存在します。今後は、IATF16949取...
ゼロから始めた品質マネジメントシステムへの挑戦
A社の社長はこれまでISO9001導入に否定的でした。ISO9001を導入しようとすると、膨大な書類作りが必要、認証や資格維持に金がかかる、データを取っ...
A社の社長はこれまでISO9001導入に否定的でした。ISO9001を導入しようとすると、膨大な書類作りが必要、認証や資格維持に金がかかる、データを取っ...