
返品製品の不具合再現、解析を効率化したい
416件中 321~340件目
-
分散の加法性とは
SQC(Statistical Quality Control:統計的品質管理)というと、期待値、確率変数、標準偏差、正規分布... -
工程能力指数
◆ Cp=3.0なのに苦情が絶えないのは? Cpとは工程能力指数です。特性値が規格範囲にどの程度収まっているかを観る為の指数です。ある部品の長さ規... -
層別比較に便利なグラフ
層別比較に便利なツールとしては、『箱ひげ図』があります。箱ひげ図は少数データの扱いも容易で作成も簡便なので便利ですが、分布の中心が中央値で、分布の幅がパ... -
トレーサビリティ、追跡可能性とは
トレーサビリティとは追跡可能性と言う意味です。Trace(トレース)と言う ”たどる” とかデッサン等の ”なぞる” と言う意味の単語から連想すると覚... -
ベイズ統計論
◆ ベイズ統計論 ( 降水確率70%の意味 ) 欧米諸国と違いバケーションという考えが浸透して無い日本は正月、GW、お盆が長期休暇が取れるチャンスです... -

品質管理をやさしく実践し、極意に至る
ある企業から、品質向上に向けて新たなスタートを切るべく、「品質管理をやさしく実践し、極意に至る」道について講演してほしいとの要請を受けました。難しい話... -
不良原因解析2段階法の解説(その2)
不良原因解析2段階法の解説、その1に続いて、今回は、実際の事例に基づいて、不十分な原因究明で終わってしまう問題を検討して、不良解析2段階法の手順と解決方... -
相互作用、交互作用とは
統計学で交互作用という言葉が良く出てきます。主には実験計画法(DOE)で頻出しますが、DOEに限らず統計学では一般的... -
新しい時代のQCサークル活動の提案
最近、企業ぐるみのデーターねつ造・改ざんの問題が大きく報道されています。実は、QCサークル活動でも一部の企業で、体裁を重視した発表用のQCストーリー作り... -
KT法とは
リスク対象に囲まれた不確実性の時代、状況を分析し意思決定する立場の管理者、技術者に求められる能力は、価値観や社会システムがどん... -
品質管理の原点から考える多品種少量生産の不良削減
ある一流会社での話です。大量生産ラインでは、不良の発生が非常に低く抑えられている一方で、多品種少量生産ラインでは「ある程度の不良は仕方ない」という空気が... -
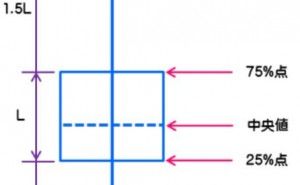
その他の統計手法 その1、箱ひげ図 / Box and Whisker plot
ヒストグラムは分布形状を知る上で非常に有効なツールですが、形状を形作るにはそれなりのデータ数が必要となります。サンプル数が5~20程度と少ないと歪な... -
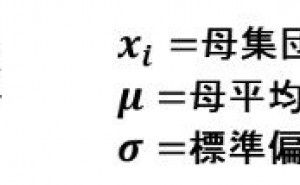
Zスコアと標準化 工程能力の理解 (その4)
【工程能力の理解 連載目次】 工程能力とは 工程能力指数-Cp... -
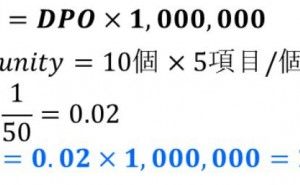
DPMO(Defects Per Million Opportunity) 工程能力の理解 (その3)
【工程能力の理解 連載目次】 工程能力とは 工程能力指数-Cp/Cpk ... -
カザフスタンでの『カイゼン』と『リーン生産』
縁あってJICAのカザフスタン日本人材開発センター(KJC)の専門家として、生産品質管理の指導をしてきました。一方、カザフスタンでは、欧州系銀行の... -
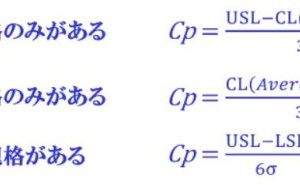
工程能力指数-Cp/Cpk 工程能力の理解 (その2)
【工程能力の理解 連載目次】 工程能力とは 工程能力指数-Cp/Cpk ... -
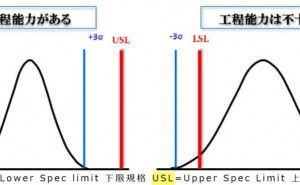
工程能力とは 工程能力の理解 (その1)
【工程能力の理解 連載目次】 工程能力とは 工程能力指数-Cp/Cpk ... -
直交表実験の解析と確認 効率的な実験手順を考える(その5)
【効率的な実験手順を考える 連載目次】 1. 全体の流れ 2. 実験の目的と評価項目、方法、目標を設定する 3. 因子のリストアップ... -

直交表実験の準備と実行 効率的な実験手順を考える(その4)
【効率的な実験手順を考える 連載目次】 1. 全体の流れ 2. 実験の目的と評価項目、方法、目標を設定する 3. 因子のリストアップ... -
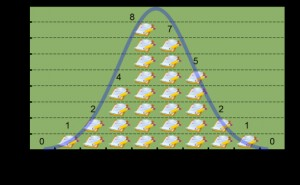
正規分布について
1.正規分布とは 一般に自然界のデータ分布は左右対称の釣鐘形状になります。例えば平均が50点の試験があれば、そこを中心に点数の分布が左右に広がります。...




